


Jeśli chodzi o usługę kolorowania części aluminiowych metodą anodowania CNC, często pojawia się pytanie, czy istnieją jakiekolwiek ograniczenia dotyczące kształtu tych części. Jako dostawca usług koloryzacji aluminium anodowanego CNC, jestem tutaj, aby rzucić światło na ten temat i zapewnić kompleksowe zrozumienie czynników odgrywających rolę.
Zrozumienie procesu anodowania
Przed zagłębieniem się w ograniczenia kształtu ważne jest zrozumienie procesu anodowania. Anodowanie to proces elektrochemiczny, który wzmacnia naturalną warstwę tlenku na powierzchni aluminium, zapewniając lepszą odporność na korozję, odporność na zużycie i estetykę. Podczas anodowania część aluminiową zanurza się w roztworze elektrolitu i poddaje działaniu prądu elektrycznego, co powoduje utworzenie się warstwy tlenku na powierzchni.
Czynniki wpływające na zgodność kształtu
Chociaż anodowanie można zastosować w przypadku szerokiej gamy części aluminiowych, istnieją pewne czynniki, które mogą wpływać na zgodność kształtu części z procesem anodowania. Czynniki te obejmują:
- Geometria i złożoność: Części o złożonej geometrii, np. z głębokimi wgłębieniami, ostrymi narożnikami lub skomplikowanymi detalami, mogą stwarzać wyzwania podczas procesu anodowania. Cechy te mogą powodować powstawanie obszarów, w których roztwór elektrolitu może nie przepływać równomiernie, co prowadzi do nierównomiernego anodowania lub powstawania defektów.
- Powierzchnia i współczynnik proporcji: Pole powierzchni i współczynnik proporcji części mogą również wpływać na proces anodowania. Części o dużej powierzchni w stosunku do objętości mogą wymagać dłuższego czasu anodowania w celu uzyskania jednolitej powłoki. Dodatkowo części o wysokim współczynniku kształtu (np. długie, cienkie części) mogą być bardziej podatne na wypaczenia lub zniekształcenia podczas procesu anodowania.
- Otwory i otwory wentylacyjne: Otwory i otwory wentylacyjne w części mogą wpływać na przepływ roztworu elektrolitu i rozkład prądu elektrycznego podczas anodowania. Jeśli te elementy nie zostaną odpowiednio zaprojektowane lub umiejscowione, mogą powodować nierówne anodowanie lub powstawanie pęcherzyków lub pustych przestrzeni w powłoce.
- Grubość materiału: Grubość materiału aluminiowego może również wpływać na proces anodowania. Grubsze części mogą wymagać dłuższego czasu anodowania w celu uzyskania jednolitej powłoki, natomiast cieńsze części mogą być bardziej podatne na wypaczenia lub zniekształcenia.
Ograniczenia kształtu i rozwiązania
W oparciu o czynniki wymienione powyżej istnieją pewne ogólne ograniczenia dotyczące kształtu, które należy wziąć pod uwagę podczas anodowania części aluminiowych. Należy jednak pamiętać, że ograniczenia te nie są bezwzględne i dzięki odpowiednim technikom projektowania i przetwarzania można pokonać wiele wyzwań związanych z kształtem. Oto kilka typowych ograniczeń kształtu i potencjalnych rozwiązań:
- Głębokie ubytki i wgłębienia: Części z głębokimi wgłębieniami lub wgłębieniami mogą wymagać szczególnej uwagi podczas procesu anodowania, aby roztwór elektrolitu mógł dotrzeć do wszystkich obszarów części. Jednym z rozwiązań jest zastosowanie specjalnie zaprojektowanego uchwytu lub stojaka, który utrzymuje część na miejscu i umożliwia właściwą cyrkulację roztworu elektrolitu. Inną opcją jest zastosowanie wysokociśnieniowego systemu natryskiwania lub mieszania, aby mieć pewność, że roztwór dotrze do wszystkich obszarów części.
- Ostre rogi i krawędzie: Ostre narożniki i krawędzie mogą powodować koncentrację naprężeń podczas procesu anodowania, prowadząc do nierównomiernego anodowania lub powstawania pęknięć lub defektów. Aby złagodzić ten problem, zaleca się zaokrąglić rogi i krawędzie części do minimalnego promienia 0,030 cala (0,76 mm). Może to pomóc w bardziej równomiernym rozłożeniu naprężeń i poprawić ogólną jakość anodowanej powłoki.
- Otwory i otwory wentylacyjne: Jak wspomniano wcześniej, otwory i otwory wentylacyjne w części mogą wpływać na przepływ roztworu elektrolitu i rozkład prądu elektrycznego podczas anodowania. Aby zapewnić prawidłowe anodowanie, ważne jest zaprojektowanie otworów i otworów wentylacyjnych o minimalnej średnicy 0,060 cala (1,52 mm) i unikanie umieszczania ich zbyt blisko siebie lub krawędzi części. Dodatkowo zaleca się gratowanie w celu usunięcia ostrych krawędzi lub zadziorów z otworów i otworów wentylacyjnych, co zapobiegnie tworzeniu się defektów w powłoce anodowanej.
- Długie, cienkie części: Długie, cienkie części są bardziej podatne na wypaczenia lub odkształcenia podczas procesu anodowania z powodu nierównomiernego rozkładu ciepła i naprężeń. Aby zminimalizować ten problem, zaleca się użycie specjalnie zaprojektowanego uchwytu lub stojaka do podparcia części i zapobiegania jej zginaniu lub wypaczaniu. Dodatkowo ważne jest kontrolowanie parametrów procesu anodowania, takich jak temperatura, gęstość prądu i czas anodowania, aby mieć pewność, że część zostanie anodowana równomiernie i bez zniekształceń.
Korzyści z usługi koloryzacji anodowanej CNC
Pomimo potencjalnych ograniczeń kształtu, usługa koloryzacji anodowanej CNC oferuje liczne korzyści w przypadku części aluminiowych. Korzyści te obejmują:
- Zwiększona odporność na korozję: Anodowane części aluminiowe mają znacznie wyższą odporność na korozję w porównaniu z nieobrobionym aluminium. Anodowana powłoka pełni funkcję bariery ochronnej, zapobiegając kontaktowi aluminium z wilgocią i innymi substancjami korozyjnymi.
- Poprawiona odporność na zużycie: Anodowane części aluminiowe są bardziej odporne na zużycie i ścieranie, co czyni je idealnymi do zastosowań, w których części są narażone na tarcie lub kontakt z innymi powierzchniami.
- Apel estetyczny: Anodowanie może zapewnić szeroką gamę kolorów i wykończeń, co pozwala na większą elastyczność projektowania i dostosowywania. Dzięki temu anodowane części aluminiowe nadają się do różnych zastosowań, w tym do produktów architektonicznych, motoryzacyjnych i konsumenckich.
- Przyjazność dla środowiska: Anodowanie jest procesem przyjaznym dla środowiska, który nie wiąże się z użyciem szkodliwych substancji chemicznych ani metali ciężkich. Anodowana powłoka jest również nietoksyczna i nie wydziela do środowiska żadnych szkodliwych substancji.
Wniosek
Podsumowując, chociaż podczas anodowania części aluminiowych należy wziąć pod uwagę pewne ograniczenia kształtu, przy zastosowaniu odpowiednich technik projektowania i przetwarzania można pokonać wiele problemów związanych z kształtem. Jako dostawcaUsługa kolorowania aluminium anodowanego CNC, posiadamy wiedzę i doświadczenie, aby współpracować z Tobą przy projektowaniu i anodowaniu części aluminiowych, które spełniają Twoje specyficzne wymagania. Niezależnie od tego, czy potrzebujeszniestandardowe anodowane części aluminiowedla konkretnego zastosowania lubusługi wykańczania powierzchni metalowych w celu zwiększenia wydajności, możemy pomóc.
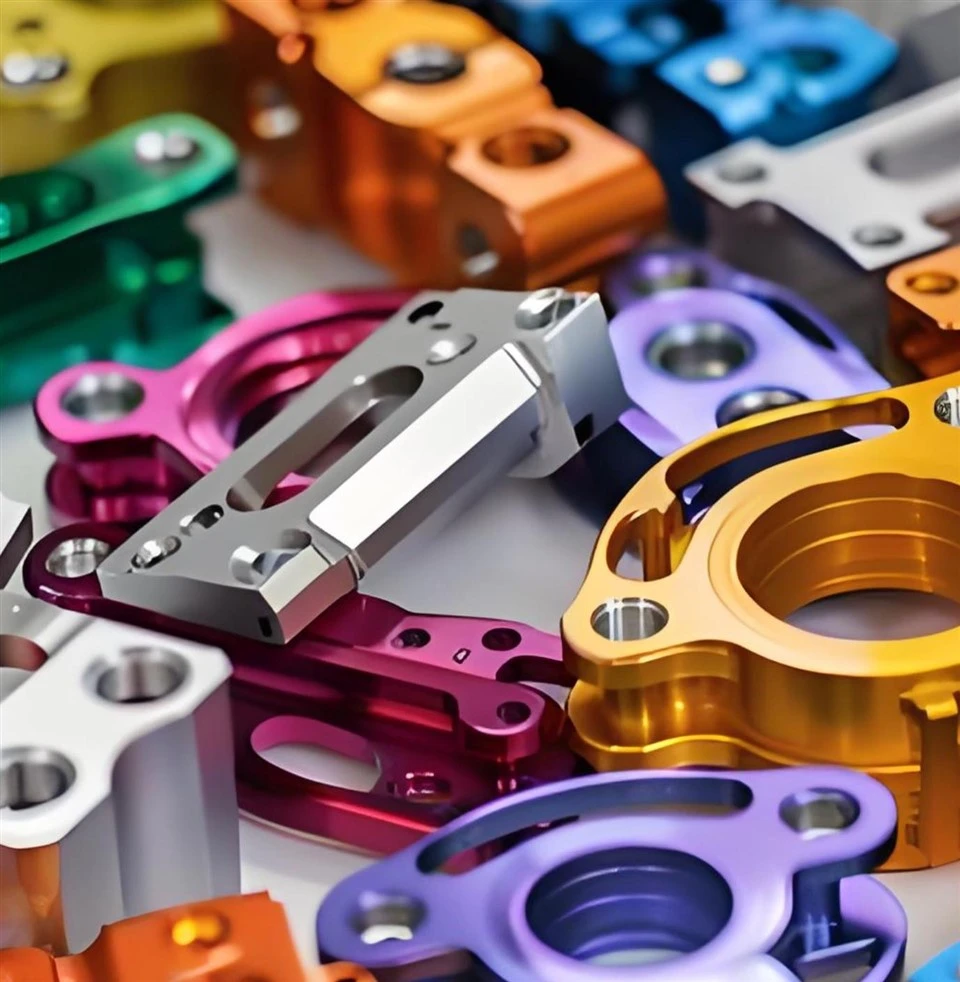

Jeśli chcesz dowiedzieć się więcej na temat naszej usługi koloryzacji anodowanej CNC lub masz jakiekolwiek pytania dotyczące ograniczeń kształtu części aluminiowych, nie wahaj się z nami skontaktować. Z niecierpliwością czekamy na współpracę z Tobą w celu zapewnienia wysokiej jakości części z anodyzowanego aluminium, które spełnią Twoje potrzeby.
Referencje
- Jones, A. (2018). Anodowanie aluminium: kompleksowy przewodnik. Nowy Jork: Wiley.
- Smith, B. (2019). Wykańczanie powierzchni metali: zasady i praktyka. Londyn: Elsevier.
- Taylor, C. (2020). Anodowanie aluminium: proces, właściwości i zastosowania. Berlin: Springer.


