

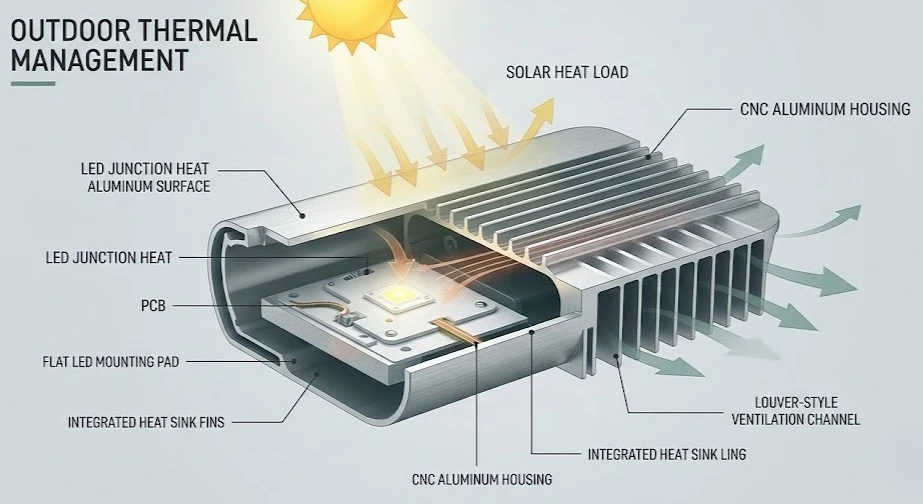
Zarządzanie ciepłem na zewnątrz: obciążenie słoneczne i ciepło własne diod LED
Zewnętrzna oprawa LED walczy jednocześnie z dwoma źródłami ciepła: rozpraszaniem własnego złącza modułu LED (zwykle próg 85–105 stopni w przypadku matryc COB) i natężeniem promieniowania słonecznego na obudowie obudowy - do 1000 W/m²-na powierzchni skierowanej w stronę słońca w lecie. Łączne obciążenie powoduje, że temperatura ścian-obudowy przekracza 70 stopni jeszcze przed włączeniem diod LED. Niestandardowe części obudowy diod LED CNC rozwiązują ten problem poprzez obróbkę-podkładki montażowej LED na płasko do Ra 0,4–0,8 μm i wyrzeźbienie zintegrowanych układów żeberek i kanałów konwekcyjnych w tym samym ustawieniu, eliminując puste przestrzenie TIM, które standardowe profile pozostawiają niekontrolowane. KLUCZ-4-frezarki CNC wytwarzają wzorce-żalustrowych otworów wentylacyjnych, które odrzucają bezpośrednie zyski energii słonecznej, zachowując-konwekcję z przepływem krzyżowym-, czyli geometrię, której nie można odtworzyć po cięciu po wytłaczaniu.
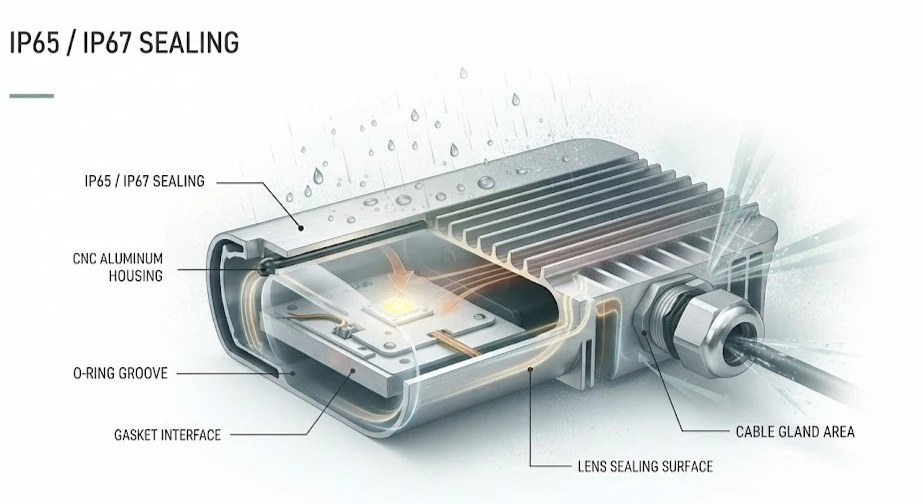
Uszczelnienie IP65/67 zaprojektowane z myślą o-deszczu powodowanym przez wiatr i mgle solnej
Oprawy zewnętrzne muszą być odporne na-deszcz powodowany przez wiatr (IP65) lub chwilowe zanurzenie (IP67), a w instalacjach pracujących w{{3}klimacie przybrzeżnym lub w zimnym{3}klimacie mgła solna i-zamarzanie i zamarzanie atakują połączenia uszczelek. Wytłaczane obudowy opierają się na-obrobionych maszynowo rowkach na pierścienie O--. Jest to druga operacja, która zwiększa stos tolerancji-i wymusza oddzielny audyt-kompatybilności uszczelek dla każdego nowego projektu osprzętu. Niestandardowe części obudowy LED CNC integrują wszystkie elementy uszczelniające w głównym przebiegu obróbki:-rowki na pierścienie uszczelniające typu O zgodnie z ISO 3601-2 (szerokość ±0,05 mm, głębokość ±0,03 mm), gniazda soczewek z kontrolowanym wykończeniem powierzchni zapobiegającym odprowadzaniu wilgoci orazpogłębiacze kablowe-dla dławików kablowychdopasowane do zakresu kompresji dławika. KLUCZ-CNC sprawdza każdy wymiar rowka na maszynie współrzędnościowej i wysyła dane w raporcie partii -, ścieżka uszczelnienia jest weryfikowana przed ściśnięciem pierwszej uszczelki.
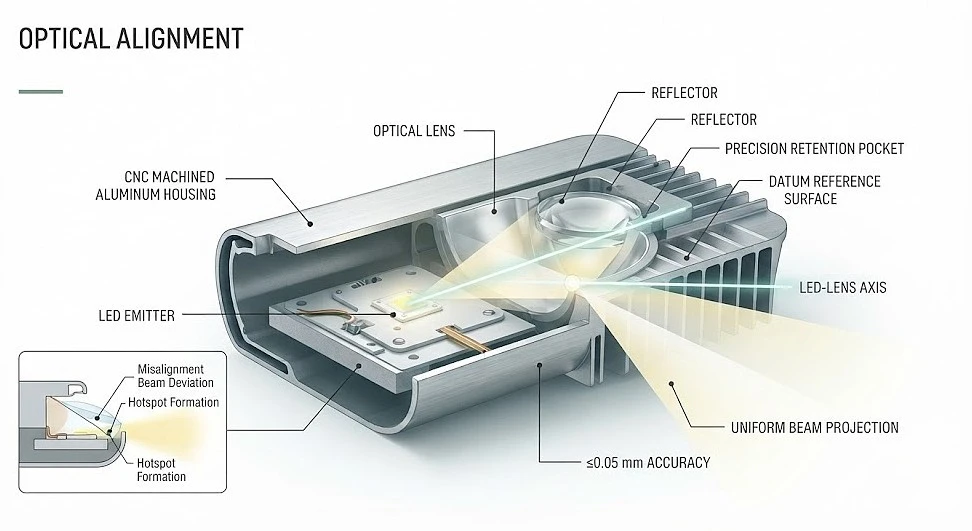
Wyrównanie optyczne pod kątem-jednolitości oświetlenia drogowego i kontroli strumienia świetlnego
W oświetleniu zewnętrznym dokładność wiązki jest wymogiem zgodności, a nie preferencją kosmetyczną. EN 13201 określa współczynniki jednorodności-nawierzchni dróg; Klasyfikacja powodziowa IESNA reguluje oświetlenie-boisk sportowych i oświetlenia bezpieczeństwa. Nieprawidłowe ustawienie środka emitera LED i ogniska obiektywu powoduje przesunięcie wiązki, powstawanie gorących punktów i nie przechodzi audytów terenowych. KLUCZOWE-Maszyny CNCkieszenie na obiektyw-, powierzchnie odniesienia reflektorai kanały montażowe z dokładnością pozycjonowania Mniejszą lub równą 0,05 mm od środka-podkładki LED, a wszystko to w ramach jednej konfiguracji. W przypadku niestandardowych części obudowy diod LED CNC oznacza to, że oś emitera-do-obiektywu jest koncentryczna, a punkt odniesienia reflektora współpłaszczyznowy - bez podkładki wyrównującej, bez poprawiania-po montażu, a oprawa spełnia docelową jednorodność przy pierwszej instalacji.
Zewnętrzna obudowa LED ze stopu i wybór wykończenia
Zewnętrzna obudowa diod LED wymaga trzech właściwości w jednym materiale: przewodności cieplnej w celu odprowadzania ciepła z diod LED, odporności na korozję w celu przetrwania deszczu i soli oraztrwałość wykończenia przed blaknięciem pod wpływem promieni UV.
Poniższa tabela przedstawia KLUCZOWE-stopy i metody obróbki powierzchni oferowane przez CNC w zależności od warunków zewnętrznych, w których zostały sprawdzone:
|
Stop |
Przewodność cieplna |
Obróbka powierzchniowa |
Przydatność na zewnątrz |
Typowe zastosowanie na zewnątrz |
|
6061-T6 |
167 W/(m·K) |
IP65, odporny na deszcz/śnieg/UV |
Latarnia uliczna, lampa w tunelu,-oprawa parkingowa |
|
|
6063-T5 |
201 W/(m·K) |
Anodowany bezbarwnie/kolorowo, malowany proszkowo |
IP65/67, przybrzeżny + zamarzanie-odmrażanie |
Drążek do uprawy ogrodnictwa, akcent krajobrazowy, mycie elewacji |
|
7075-T6 |
130 W/(m·K) |
Twardy anodowany (typ III, 50 μm) |
IP67, sól-spray + morska |
Latarnia nawigacyjna morska, światło przeszkodowe w lotnictwie, oprawa awaryjna |
|
ADC12 (odlew + wykończenie CNC) |
96 W/(m·K) |
Powłoka proszkowa lub e-powłoka |
IP67, duża-obudowa |
Reflektor stadionowy,-boisko sportowe,-obszar przemysłowy,-oprawa o dużej mocy |
KLUCZ-Zakres produkcji CNC zewnętrznych obudów LED
KLUCZ-CNC obsługuje 3 i 4 osieCentra obróbcze CNCw zakładzie w Shenzhen (est. 2008, certyfikat ISO 9001:2015, 16+ lat w precyzyjnej obróbce aluminium).
Zakres produkcji niestandardowych części obudowy LED CNC obejmuje:
- Zestawy żeberek (proste, kołkowe, żaluzjowe) do 120 żeberek na obudowę, odstęp między lamelami 1,5–5 mm, wysokość lamel 8–40 mm - zoptymalizowane pod kątem-konwekcji z przepływem krzyżowym na zewnątrz
- Podkładki montażowe do diod LED-płaskie do Ra 0,4 μm, z-wywierconymi wstępnie otworami na gwint M2–M8 (klasa 6H) do montażu modułu COB
- Profile rowków pierścieni uszczelniających O-zgodne z normą ISO 3601-2, walidowane przez CMM w każdej partii - żadnych niespodzianek w zakresie zgodności uszczelek
- {0}}Kieszenie ustalające soczewki z powierzchnią odniesienia Mniejsza lub równa 0,05 mm od-osi środkowej diody LED - drogi-jednolitość zgodność zaczyna się od obudowy
- Pogłębienia-dla dławików kablowych (metryczne PG7–PG21, M12–M25) dopasowane do wymagań-wprowadzenia kabla zewnętrznego
- Wykończenie powierzchni: czarny/przezroczysty/koloranodowanie (typ II/III), malowanie proszkowe, -powłoka elektroniczna - Odporne na promieniowanie UV-opcje do zastosowań zewnętrznych
- Usługi montażowe:wstawianie sprzętu (nakrętki samozaciskowe, starcia), stukającyi montaż płyty sterownika-LED
- Tolerancja:±0,02–±0,05 mm wymiar krytycznyS; Zakres chropowatości powierzchni Ra 0,4–3,2 µm


Czas realizacji i przepływ zamówień
KEY-CNC przetwarza zamówienia na niestandardowe części obudów LED CNC w ramach pięcio-etapowego przepływu pracy, który eliminuje pętle przeprojektowywania i skraca czas-wprowadzenia-na rynek programów opraw zewnętrznych:
1. Recenzja DFM:Prześlij pliki 3D lub rysunki 2D STEP/IGES. KLUCZ-Inżynierowie CNC oceniają wykonalność-ścieżki termicznej, zgodność rowków uszczelniających z IP-oraz zdolność do wyprodukowania geometrii żeber-zewnętrznych w ciągu 24 godzin.
2. Prototyp:1–50 jednostek opraw obrobionych w ciągu 5–7 dni roboczych, z pełnym raportem CMM, weryfikacją-rowka pierścienia uszczelniającego i termiczną-mapą płaskości powierzchni.
3. Skalowanie produkcji:51–500 jednostek: 10 dni. 501–2000 jednostek: 15 dni. 2,001+ jednostek: negocjowany harmonogram z cenami hurtowymi.
4. Wykończenie i montaż:Anodowanie-na zewnątrz, malowanie proszkowe, montaż sprzętu i montaż-płytki sterownika-wykonane we własnym zakresie-, bez opóźnień ze strony podwykonawcy.
5. Wysyłka i dokumentacja:Certyfikaty materiałowe, dane CMM, weryfikacja-wykończenia powierzchni i zapisy kontroli IP-rowków zawarte w każdej przesyłce.
Popularne Tagi: niestandardowe części zewnętrznych obudów diod LED cnc, Chiny producenci, dostawcy, fabryki niestandardowych części zewnętrznych obudów diod cnc, Materiały obrabialne CNC i przepływ przetwarzania, Ustawienia maszyn CNC i orientacja części, Usługi obróbki CNC Precyzyjne części i szybka realizacja, Kompleksowa usługa obróbki CNC, Usługi obróbki precyzyjnej metalowych części mechanicznych, Precyzyjne frezowanie rur


